
Elk vormdeel heeft een moment van de waarheid wanneer de pers sluit en de holte voor de eerste keer wordt gevuld. Geometrie kan er perfect uitzien in CAD, maar het echte gedrag hangt af van harskrimp, koeling, ontluchting, plaatsing van de poort en pakkingdruk. Er bestaat een prototype van een spuitgietmatrijs om dat gedrag vroegtijdig vast te leggen: het is een praktisch, tijdelijk hulpmiddel dat echte plastic onderdelen in kleine hoeveelheden produceert, zodat u het product kunt valideren voordat u een groter budget uitgeeft aan permanent gereedschap. Als u de hieronder beschreven afwegingen begrijpt, weet u wanneer een prototypematrijs het geld waard is en wanneer een goedkopere benadering voldoende is.
Wat telt als een spuitgietprototype
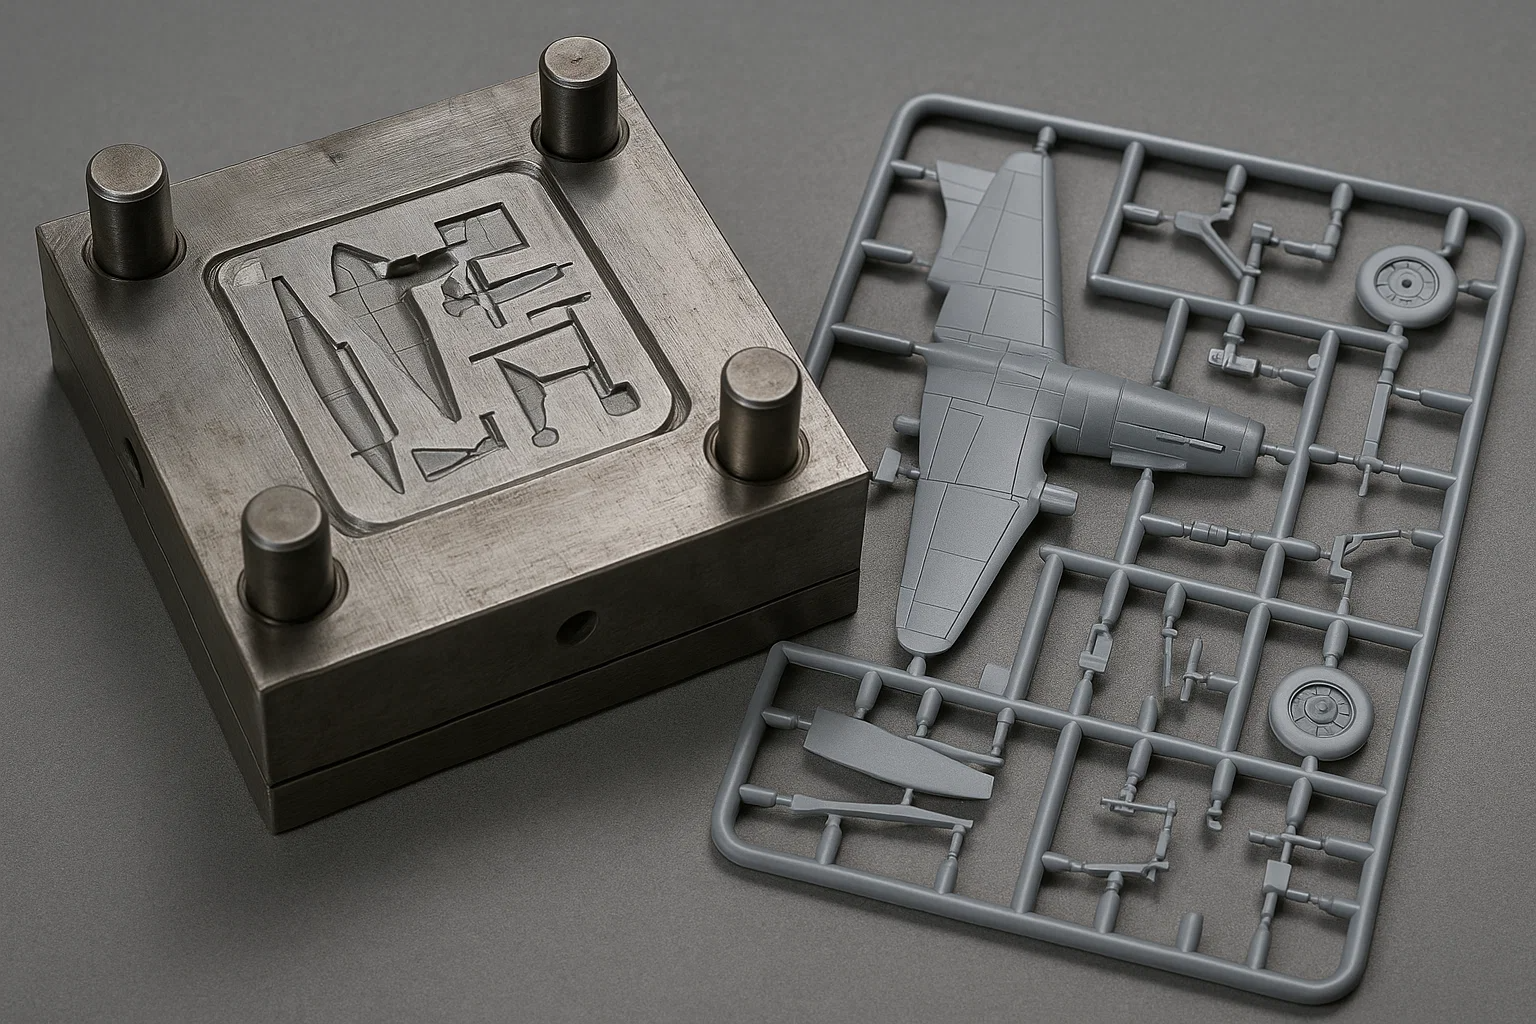
Een prototype van een spuitgietmatrijs is een matrijs met een klein volume, opgebouwd uit dezelfde CAD-gegevens die later de productietool zullen aandrijven. Het is doorgaans een gereedschap met één holte, gesneden uit aluminium of voorgehard staal, met vereenvoudigde koellijnen en een ontwerp dat bescheiden geometrieveranderingen kan absorberen. De matrijs draait op een standaard spuitgietmachine onder normale productiedrukken, temperaturen en klemkrachten, waarbij gebruik wordt gemaakt van de eigenlijke hars die voor het product is gespecificeerd.
Dit maakt de resulterende onderdelen anders dan 3D-geprinte monsters of CNC-gefreesde proefstukken. Een gegoten prototype wordt gevormd door gesmolten plastic dat door een poort stroomt en onder druk stolt tegen een stalen of aluminium oppervlak. Het bevat echte poortresten, uitwerppinmarkeringen, laslijnen en krimpgedrag. Als uw evaluatie afhangt van een van deze kenmerken, kan geen enkel subtractief of additief proces dit op eerlijke wijze vervangen.
Waarom een mal gebruiken voordat u een productietool heeft?
De belangrijkste reden om een prototype matrijs in gebruik te nemen is dat sommige productrisico’s alleen op een spuitgietonderdeel kunnen worden gemeten. Een 3D-print kan ruwe ergonomie of montagespelingen bevestigen, maar kan je niet vertellen of een levend scharnier herhaaldelijk buigen overleeft, of dunwandige stroomlengtes volledig gevuld zijn, of dat met glas gevuld nylon buiten de specificaties valt. Een prototypematrijs beantwoordt deze vragen terwijl het ontwerp nog steeds goedkoop te veranderen is.
Het kiezen van een prototype van een spuitgietmatrijs is zinvol als een van de volgende voorwaarden van toepassing is:
- Het onderdeel heeft kliksluitingen, levende scharnieren of dunwandige secties waarvan de functie afhangt van de materiaaloriëntatie tijdens het vullen.
- Het onderdeel moet voldoen aan testvereisten, zoals UL-ontvlambaarheid, valtests of chemische bestendigheid, waarbij gebruik wordt gemaakt van de exacte productiekwaliteit hars.
- Kritieke oppervlakken krijgen een specifieke SPI-afwerking, textuur of kleur die moet worden goedgekeurd op onderdelen met echte replicatie van het schimmeloppervlak.
- Het ontwerp moet worden geassembleerd met metalen inzetstukken, pakkingen, elektronica of bijpassende componenten om toleranties onder echte krimp te valideren.
- Uw team heeft onderdelen nodig voor pilotproductie, veldproeven of certificering voordat ze zich toeleggen op grootschalige gereedschappen.
Als geen van deze risico's bestaat, kan een machinaal bewerkt monster of een 3D-geprint onderdeel voldoende zijn voor de huidige fase. De prototypematrijs is niet altijd de snelste of goedkoopste route; het is de route die u authentieke vormgegevens oplevert.
Prototypevorm versus productievorm
Een prototypetool is geen versie van lagere kwaliteit van de productietool. Het is een ander instrument dat is ontworpen voor korte runs en snelle iteratie, terwijl de productiematrijs is ontworpen voor een lange levensduur en snelle cyclustijden. Omdat de technische doelstellingen verschillen, geldt dat ook voor de materialen, doorlooptijden en kosten.
| Factor | Prototype-vorm | Productie schimmel |
|---|---|---|
| Primair doel | Ontwerpverificatie en bemonstering op kleine volumes | Productie in grote aantallen met lange levensduur |
| Typisch gereedschapsmateriaal | Aluminium of voorgehard staal | Gehard gereedschapsstaal zoals de varianten H13, S136 of P20 |
| Levensduur van het gereedschap | Een paar duizend tot tienduizenden cycli | Honderdduizenden tot meer dan een miljoen cycli |
| Verwachte doorlooptijd | Ongeveer twee tot zes weken | Meestal acht tot twintig weken of langer |
| Monstervolumes | Tientallen tot enkele duizenden onderdelen | Duizenden tot miljoenen onderdelen |
| Kosten per onderdeel | Hoger vanwege korte runs | Lager vanwege cyclusefficiëntie en afgeschreven gereedschappen |
| Ontwerp veranderingsvermogen | Matig; inzetstukken en details kunnen worden herwerkt | Beperkt; veranderingen zijn duur en traag |
Sommige projecten gebruiken een tussenbenadering: een bruggereedschap gemaakt van duurzamer staal met een beperkte lay-out met meerdere holtes. Een bruggereedschap kan de marktintroductie ondersteunen terwijl de productiematrijs met hoge cavitatie wordt gebouwd. Bespreek in de praktijk het verwachte onderdeelvolume vroeg met de vormer, zodat deze kan adviseren of een recht prototypegereedschap, een bruggereedschap of een gereedschap voor lichte productie economisch gezien de juiste keuze is.
Materiaalkeuze en tolerantie-overwegingen
Zodra u zich toelegt op het spuitgieten van prototypen, wordt de materiaalkeuze verrassend specifiek. Het doel is niet eenvoudigweg een hars met vergelijkbare stijfheid te gebruiken; het is om de uiteindelijke productiekwaliteit te gebruiken, zodat krimp, uiterlijk van het oppervlak en mechanische eigenschappen overeenkomen met wat u later in bulk gaat kopen. Veel voorkomende families zijn ongevuld of met glas versterkt polypropyleen, ABS, polycarbonaat, nylon, PC/ABS-mengsels en POM. Zelfs de kleurstofmasterbatch kan de uiteindelijke afmetingen beïnvloeden, dus maak vroegtijdig keuzes.
De tolerantieverwachting moet ook realistisch zijn. Een goed gebouwde prototypematrijs kan commerciële spuitgiettoleranties aanhouden, vaak rond de 0,002 tot 0,005 inch per inch voor stabiele geometrieën, maar dit hangt sterk af van materiaalkrimp, uniformiteit van de wanddikte en procesbeheersing. Het prototype zal uitwijzen of de dimensioneel kritische kenmerken daadwerkelijk terechtkomen op de plek waar de matrijsstroomanalyse voorspelde. Die kennis is belangrijker dan het behalen van de krapst mogelijke cijfers in de eerste proef.
Realistische kosten- en doorlooptijdverwachtingen
Als vuistregel geldt dat een prototypematrijs met één holte en een gemiddelde complexiteit tussen een paar duizend en grofweg vijfentwintigduizend dollar uitkomt, terwijl een eenvoudig inzetstuk of gezinsgereedschap zelfs nog minder kan zijn. De kosten worden bepaald door de onderdeelgrootte, de keuze tussen staal en aluminium, het aantal sledes, de schroefdraadwerking, de eisen aan de oppervlakteafwerking en het aantal technische veranderingen dat u verwacht. De kosten per onderdeel zullen meerdere keren hoger zijn dan de prijzen voor volledige productie, omdat de volumes klein zijn en de procesinstellingen nog niet zijn geoptimaliseerd.
De doorlooptijd volgt een soortgelijk patroon. Een eenvoudig aluminium gereedschap kan binnen twee tot vier weken klaar zijn, terwijl een gereedschap met slides, lifters of exotische harsvereisten zes weken kan duren. Als u meerdere bemonsteringsrondes of goedkeuring van de oppervlaktetextuur nodig heeft, plan dan een extra buffer. Werken met een leverancier die de volledige keten in eigen hand heeft, verkort die kalender aanzienlijk. Een vormgever met een authentiek karakter spuitgietmogelijkheid in-house kan beginnen met het snijden van holtes zodra het ontwerp bevroren is, zonder dubbele handoffs, en kan de eerste shots maken zodra het gereedschap is gemonteerd.
Prototyperesultaten omzetten in productiebeslissingen
De waarde van een prototype van een spuitgietmatrijs is evenredig aan hoe zorgvuldig u de voorbeeldonderdelen leest. Meet de kritische kenmerken over meerdere opnames, niet alleen de eerste, omdat kromtrekkings- en zinksporen vaak verschijnen nadat het proces een stabiele temperatuur heeft bereikt. Registreer actuele procesparameters zoals smelttemperatuur, injectiedruk en koeltijd. Vergelijk ze vervolgens met de simulatiegegevens die zijn gebruikt om de tool te ontwerpen.
De bedrijven die deze transitie het meest netjes uitvoeren, brengen hun vormer binnen voordat de eerste tekening wordt vrijgegeven. Tijdens een gestructureerde ontwerp-voor-productie-evaluatie kan de gereedschapsingenieur diepgangsproblemen, onevenwichtigheden in de wanddikte en risico's op het gebied van poortlocatie identificeren, terwijl deze nog steeds bestaan als digitale veranderingen in plaats van als staalmodificaties. Dat soort interactie zit vierkant in de maatwerk engineering en co-ontwikkeling workflow waar ervaren leveranciers de voorkeur aan geven. Hun technische team beoordeelt de materiaalopties, voorspelt krimp en bevestigt dat de prototypeproef klaar is om de juiste vragen te beantwoorden.
Met een solide prototypefase is de weg naar productie veel veiliger. Uw team beschikt over echte testonderdelen, betrouwbare maatgegevens voor het opstapelen van toleranties en een procesvenster dat kan worden overgebracht naar de uiteindelijke mal met meerdere holtes. De prototypematrijs wordt het leermiddel waarvoor het bedoeld is, en het productiegereedschap krijgt een onderdeelontwerp dat zich onder reële omstandigheden al heeft bewezen.
Uiteindelijk is een prototype van een spuitgietmatrijs een investering in risicobeheer en geen verpakkingskeuze. Als het materiaal, de geometrie of de latere montageomstandigheden nieuw voor u zijn, zal het plastic zelf u meer leren dan welk modelbestand dan ook. Laat een prototypematrijs vroeg genoeg in gebruik nemen om het ontwerp te beïnvloeden, gebruik de onderdelen om technische beslissingen te nemen en neem de gemeten parameters mee naar de productie, zodat het uiteindelijke gereedschap begint met een vaststaand proces in plaats van met een gok. Die discipline scheidt succesvolle productlanceringen van lange foutopsporingscycli.


